
Công nghệ giảm thất thoát nguyên liệu được áp dụng thế nào?
Mục lục
- Lập cân bằng vật chất để xác định nguyên liệu đang mất ở đâu
- Đo trực tuyến giúp phát hiện hao hụt ngay khi quá trình đang chạy
- Phân tích biến động giúp ngăn hao hụt trước khi trở thành phế phẩm
- Cảm biến rò rỉ và giám sát thiết bị xử lý phần hao hụt không đi vào sản phẩm
- Thu gom và thu hồi biến phần hao hụt thành dòng vật liệu có thể sử dụng lại
- Triển khai công nghệ theo vòng kín thay vì mua thiết bị rời rạc
Công nghệ giảm thất thoát nguyên liệu hoạt động hiệu quả khi doanh nghiệp đo được dòng vật chất, phát hiện sai lệch đủ sớm, kiểm soát nguyên nhân gây hao hụt và thu hồi phần nguyên liệu còn đạt yêu cầu thay vì chỉ thống kê phế phẩm sau sản xuất.
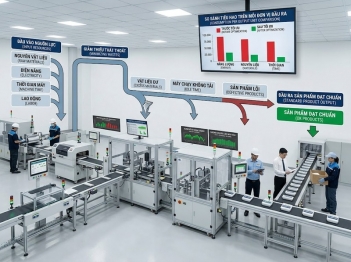
Giảm thất thoát nguyên liệu bằng giải pháp kỹ thuật không bắt đầu từ một thiết bị đơn lẻ. Hệ thống cần tạo thành chuỗi đo lường → phát hiện sai lệch → xác định vị trí mất mát → can thiệp quá trình → thu hồi phần có thể tái sử dụng. Khi thiếu một mắt xích, doanh nghiệp có thể biết tổng lượng hao hụt nhưng vẫn không biết nó phát sinh ở công đoạn nào hoặc phải điều chỉnh thiết bị nào.
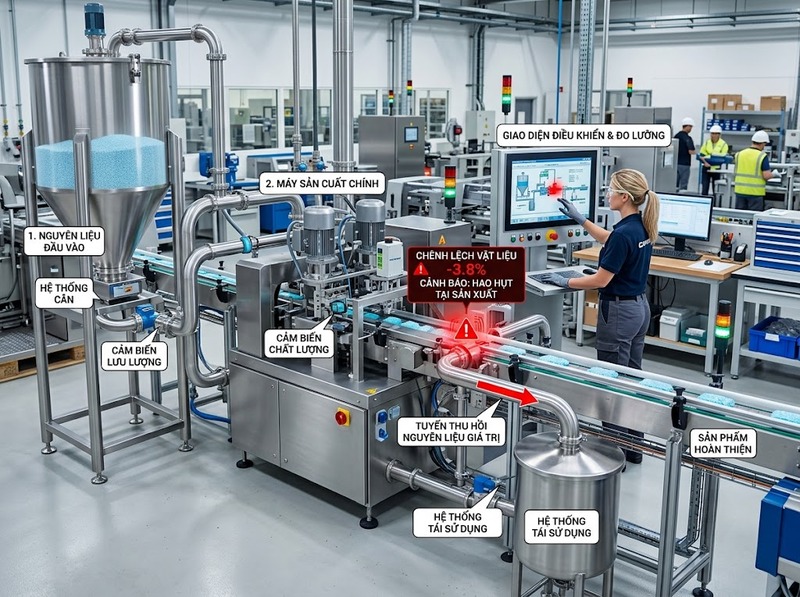
Cách tiếp cận này phù hợp với nguyên tắc của Material Flow Cost Accounting trong ISO 14051:2011: dòng và tồn kho vật liệu được theo dõi, định lượng bằng đơn vị vật lý như khối lượng hoặc thể tích trước khi đánh giá phần mất mát. ISO cho biết phiên bản 2011 đã được rà soát và xác nhận lại năm 2025, vì vậy vẫn là phiên bản hiện hành.
Trong thực tế, công nghệ chỉ tạo giá trị khi độ phân giải đo lường đủ để nhìn thấy mức hao hụt cần kiểm soát. Nếu một công đoạn chỉ mất khoảng 0,5% nguyên liệu nhưng sai số tổng hợp của cân, lưu lượng kế, dữ liệu tồn kho và thời điểm lấy mẫu cũng xấp xỉ mức đó, hệ thống khó phân biệt thất thoát thật với nhiễu đo lường. Vì vậy, bài toán kỹ thuật trước tiên là làm cho dòng vật chất trở nên đo được, sau đó mới tự động hóa việc cảnh báo và xử lý.
Lập cân bằng vật chất để xác định nguyên liệu đang mất ở đâu
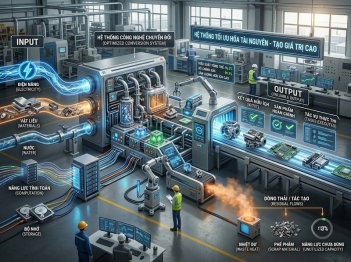
Công nghệ giảm thất thoát nguyên liệu cần một đường cơ sở định lượng. Thay vì chỉ so sánh lượng nguyên liệu mua vào với sản lượng cuối tháng, dòng vật chất nên được chia thành các điểm hoặc “trung tâm định lượng” tương ứng với những công đoạn có đầu vào, đầu ra và tồn chứa xác định được.
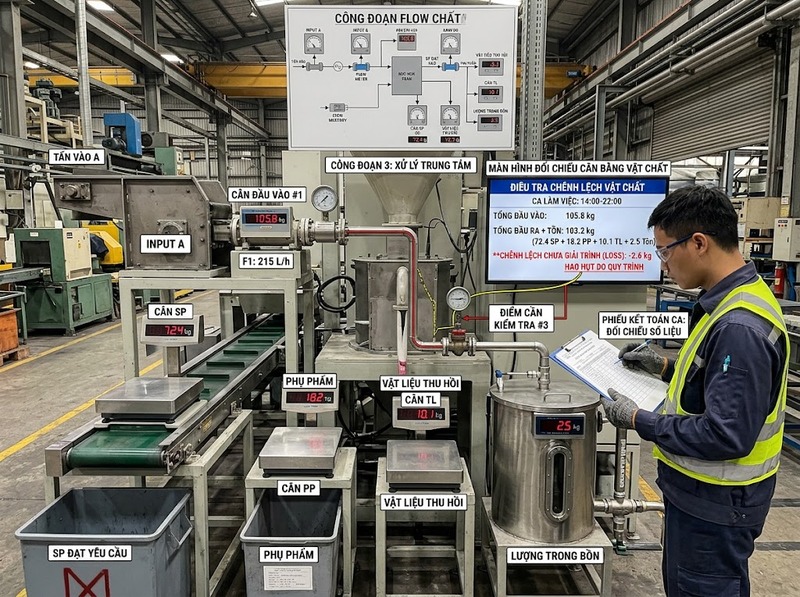
Về nguyên tắc, lượng nguyên liệu chưa giải trình tại một công đoạn có thể được xác định từ:
Đầu vào − sản phẩm đạt − phụ phẩm được ghi nhận − vật liệu thu hồi − thay đổi tồn kho = phần chênh lệch cần điều tra
Công thức phải được điều chỉnh theo bản chất dây chuyền. Một hệ thống liên tục có thể cần bù độ trễ giữa lưu lượng vào và ra; hệ thống theo mẻ phải khóa cùng một khoảng thời gian hoặc cùng mã mẻ; kho chứa phải tính biến động tồn kho. Nếu bỏ qua các yếu tố này, “thất thoát” tính toán có thể chỉ là vật liệu vẫn còn trong bồn, đường ống hoặc bán thành phẩm.
ISO 14051 đặt cân bằng vật chất, xác định đầu vào và đầu ra, định lượng các dòng vật chất bằng đơn vị vật lý và mô hình hóa dòng vật liệu trong nhóm thành phần cốt lõi của MFCA. ISO 14053:2021 tiếp tục đưa ra hướng dẫn triển khai MFCA theo từng giai đoạn để tổ chức có thể nâng dần mức kiểm soát hiệu quả vật liệu.
Ý nghĩa kỹ thuật của bước này là chuyển câu hỏi “nhà máy mất bao nhiêu?” thành “mất tại thiết bị, công đoạn hoặc khoảng thời gian nào?”. Khi sai lệch được khoanh vùng, cảm biến và hệ thống điều khiển mới có mục tiêu giám sát cụ thể.
Đo trực tuyến giúp phát hiện hao hụt ngay khi quá trình đang chạy
Sau khi xác định các điểm cân bằng vật chất, doanh nghiệp có thể đặt phương tiện đo tại những vị trí quyết định. Tùy trạng thái nguyên liệu, hệ thống có thể sử dụng load cell, cân băng tải, cân phễu, lưu lượng kế, cảm biến mức, cảm biến áp suất hoặc thiết bị đo nồng độ và độ ẩm.
Giá trị của đo trực tuyến nằm ở việc so sánh lượng vật liệu thực tế với lượng vật liệu đáng lẽ phải đi qua công đoạn. Ví dụ, lưu lượng cấp liệu vẫn giữ nguyên nhưng khối lượng sản phẩm ở đầu ra giảm có thể cho thấy vật liệu đang bám thiết bị, rò rỉ, bị hút sang hệ thống bụi hoặc tạo thêm phế phẩm. Ngược lại, mức bồn giảm nhanh hơn lưu lượng định lượng ở đầu ra có thể chỉ ra một dòng xả hoặc rò rỉ chưa được ghi nhận.
Không phải cứ lắp thêm cảm biến là phát hiện được thất thoát. Ba điều kiện phải đồng thời được đáp ứng: phạm vi đo phù hợp, độ không đảm bảo đo đủ nhỏ so với mức hao hụt cần nhận biết và dữ liệu của các điểm đo phải được đồng bộ theo cùng khoảng thời gian.
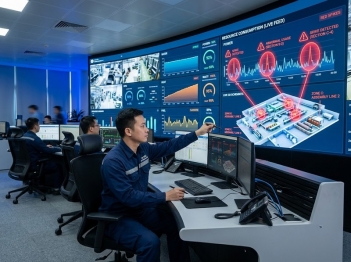
Một sai lệch nhỏ nhưng kéo dài thường khó nhìn thấy trên báo cáo sản lượng cuối ca. Khi PLC, SCADA hoặc MES thu thập các biến đo liên tục, hệ thống có thể tính tỷ lệ tiêu hao nguyên liệu trên mỗi đơn vị sản phẩm theo từng mẻ, ca hoặc khoảng thời gian ngắn hơn. ISO 22400 cung cấp khung KPI trung lập theo ngành cho quản lý vận hành sản xuất và ISO/TR 22400-10 mô tả việc thu thập dữ liệu phục vụ các KPI kiểm soát, giám sát sản xuất.
Phân tích biến động giúp ngăn hao hụt trước khi trở thành phế phẩm
Một quá trình có mức tiêu hao cao không nhất thiết đang xảy ra sự cố tức thời. Nguyên nhân có thể là độ dao động của nhiệt độ, áp suất, tốc độ cấp liệu, thời gian gia công, độ ẩm nguyên liệu hoặc độ lệch của thiết bị tăng dần theo thời gian.
Vì vậy, lớp công nghệ tiếp theo không chỉ đặt ngưỡng kiểu “cao hơn X thì báo động” mà phải theo dõi xu hướng và độ biến thiên của quá trình. Statistical Process Control, biểu đồ kiểm soát và các thuật toán phát hiện bất thường có thể nhận ra khi quá trình chuyển từ trạng thái ổn định sang một kiểu biến động khác trước khi tỷ lệ phế phẩm tăng mạnh.
NIST lưu ý rằng mọi quá trình sản xuất và đo lường đều có biến động; nhiệm vụ của đặc trưng hóa quá trình là xác định và định lượng các nguồn biến động để giảm chúng. NIST cũng phân biệt biến động được kiểm soát với biến động không được kiểm soát: quá trình ổn định có trung bình và mức biến thiên duy trì nhất quán, trong khi biến động không kiểm soát cho thấy trung bình, độ phân tán hoặc cả hai đang thay đổi.
Điều này đặc biệt quan trọng với hao hụt nhỏ nhưng lặp lại. Một máy chiết rót thường xuyên định lượng cao hơn mục tiêu một lượng rất nhỏ có thể không tạo sản phẩm lỗi, nhưng tổng phần “giveaway” sau hàng trăm nghìn đơn vị lại trở thành tổn thất nguyên liệu đáng kể. Trong trường hợp này, công nghệ không cần chờ sản phẩm bị loại; nó phát hiện độ lệch của phân bố định lượng rồi điều chỉnh setpoint, van, tốc độ hoặc cơ cấu chấp hành.
Giới hạn kiểm soát cũng không nên bị nhầm với giới hạn kỹ thuật của sản phẩm. Giới hạn kỹ thuật cho biết sản phẩm còn được chấp nhận hay không; giới hạn kiểm soát dùng để nhận biết hành vi bất thường của quá trình. Một dây chuyền vẫn có thể làm ra sản phẩm nằm trong specification nhưng đang dịch chuyển dần về phía làm tăng tiêu hao nguyên liệu.
Cảm biến rò rỉ và giám sát thiết bị xử lý phần hao hụt không đi vào sản phẩm
Không phải thất thoát nào cũng xuất hiện dưới dạng phế phẩm. Nguyên liệu lỏng có thể rò qua van hoặc phớt; bột có thể phát tán tại điểm chuyển tải; khí quá trình có thể thoát tại mối nối; vật liệu có thể tràn khi cấp quá mức hoặc lưu lại trong đường ống và thiết bị.
Với chất lỏng, chênh lệch giữa lưu lượng vào và ra, kết hợp với cảm biến mức và áp suất, có thể khoanh vùng một nhánh mất vật liệu. Với khí, sự thay đổi lưu lượng, áp suất hoặc tín hiệu âm thanh có thể hỗ trợ phát hiện điểm rò. Với vật liệu rời, cảm biến mức, cân băng tải và camera tại vị trí chuyển tiếp có thể nhận biết tràn, tắc hoặc dòng vật liệu bất thường.
Khả năng phát hiện phải phù hợp với cơ chế mất mát. Camera khó xác định một rò rỉ nằm bên trong đường ống; cân tổng ở cuối dây chuyền khó chỉ ra chính xác van nào đang rò; cảm biến áp suất có thể phát hiện trạng thái bất thường nhưng chưa chắc lượng hóa được khối lượng nguyên liệu đã mất. Do đó, nhiều hệ thống cần phối hợp tín hiệu thay vì dựa vào một thiết bị.
Một ví dụ định lượng từ hệ thống khí nén cho thấy mức độ lớn mà các dòng rò khó nhìn thấy có thể tạo ra: tài liệu kỹ thuật của chương trình công nghiệp thuộc Bộ Năng lượng Hoa Kỳ cho biết rò rỉ có thể làm mất khoảng 20–30% lưu lượng đầu ra của máy nén trong các hệ thống khí nén bị rò đáng kể. Đây là dữ liệu về khí nén chứ không phải benchmark chung cho mọi nguyên liệu, nhưng nó minh họa lý do các dòng khí hoặc chất lỏng liên tục cần được giám sát thay vì chỉ kiểm tra bằng quan sát.
Thu gom và thu hồi biến phần hao hụt thành dòng vật liệu có thể sử dụng lại
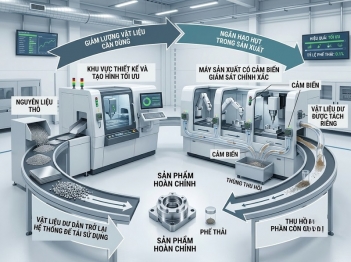
Phát hiện thất thoát chỉ ngăn được phần tiếp tục phát sinh. Với nguyên liệu đã rời khỏi dòng sản phẩm nhưng vẫn giữ được chất lượng, hệ thống thu gom và thu hồi có thể đưa một phần vật liệu trở lại quá trình.
Trong dây chuyền bột hoặc hạt, giải pháp có thể gồm hút cục bộ, cyclone, thiết bị lọc bụi, hệ thống vận chuyển kín và thùng thu hồi. Với quá trình tạo mép cắt hoặc phế liệu sạch, vật liệu có thể được phân loại, nghiền hoặc tái cấp theo tỷ lệ kỹ thuật cho phép. Với chất lỏng, đường hồi, bồn trung gian và hệ thống tách có thể giữ lại vật liệu thay vì đưa toàn bộ sang dòng thải.
Hiệu quả thu hồi phụ thuộc vào việc giữ vật liệu thất thoát tách biệt và truy xuất được. Khi một dòng nguyên liệu sạch bị trộn với dầu, nước vệ sinh, nhiều loại polymer, kim loại khác nhau hoặc chất lạ, chi phí và độ phức tạp của khâu tái xử lý tăng mạnh. Vì vậy, thu hồi tại nguồn thường có giá trị hơn việc cố tách lại một dòng chất thải đã bị trộn.
Hệ thống thu hồi cũng không đồng nghĩa với việc mọi vật liệu thu gom đều được phép đưa lại sản xuất. Nguyên liệu phải đáp ứng các yêu cầu về chất lượng, nhiễm bẩn, độ ẩm, kích thước, lịch sử nhiệt hoặc các điều kiện an toàn tương ứng với sản phẩm. Trong thực phẩm, dược phẩm, hóa chất hoặc các sản phẩm có yêu cầu truy xuất nghiêm ngặt, giới hạn tái sử dụng có thể chặt hơn đáng kể.
Các tài liệu BAT của EU cũng xử lý thu gom, quản lý và xử lý dòng thải hoặc khí thải theo từng lĩnh vực công nghiệp, cho thấy giải pháp kỹ thuật cần được lựa chọn theo đặc tính quá trình thay vì áp dụng một công nghệ thu hồi chung cho mọi nhà máy.
Triển khai công nghệ theo vòng kín thay vì mua thiết bị rời rạc
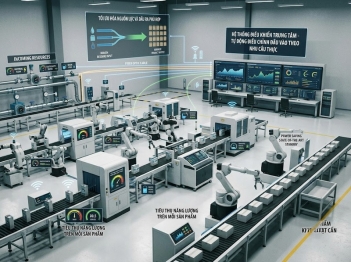
Một hệ thống giảm thất thoát có thể được triển khai theo năm lớp kỹ thuật liên tiếp.
1. Định lượng đường cơ sở: Xác định lượng đầu vào, đầu ra, tồn kho, phế phẩm, phụ phẩm và vật liệu thu hồi tại từng công đoạn quan trọng
2. Khoanh vùng điểm mất mát: Ưu tiên các vị trí có chênh lệch vật chất lớn, dao động bất thường hoặc giá trị nguyên liệu cao
3. Lắp phương tiện đo phù hợp: Chọn cân, lưu lượng kế, cảm biến mức, áp suất, camera hoặc hệ thống phát hiện rò dựa trên cơ chế hao hụt
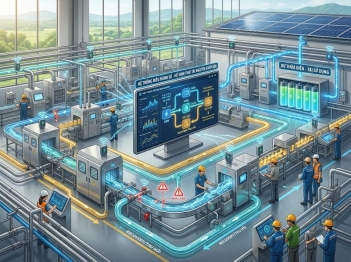
4. Thiết lập điều khiển và cảnh báo: Dùng PLC, SCADA, MES, SPC hoặc mô hình phát hiện bất thường để nhận biết độ lệch trước khi tích lũy thành tổn thất lớn
5. Đóng vòng vật liệu: Sửa điều kiện vận hành gây hao hụt và bổ sung thu gom, phân loại hoặc hồi lưu khi vật liệu đáp ứng điều kiện tái sử dụng
KPI nên được tính tại cùng cấp với nơi có thể thực hiện hành động. Một tỷ lệ hao hụt toàn nhà máy hữu ích cho theo dõi tổng thể nhưng thường không đủ cho kỹ thuật viên xác định phải chỉnh máy nào. Chỉ số theo line, công đoạn, thiết bị hoặc mã sản phẩm giúp liên kết sai lệch với nguyên nhân vận hành cụ thể hơn.
Sau khi cải tiến, cân bằng vật chất phải được thực hiện lại. Nếu lượng phế phẩm giảm nhưng chênh lệch vật chất tổng không giảm, hao hụt có thể chỉ chuyển sang một dòng khác như bụi thu gom, tồn trong thiết bị hoặc sản phẩm bị cấp quá định mức. Đó là lý do đánh giá hiệu quả phải dựa trên dòng vật chất tổng thể chứ không chỉ một chỉ số phế phẩm.
Công nghệ cũng không thể bù cho hệ thống đo không đáng tin cậy. Cảm biến lệch chuẩn, dữ liệu thiếu đồng bộ, sai đơn vị, thay đổi công thức sản phẩm nhưng không cập nhật định mức hoặc tồn kho không chính xác đều có thể tạo cảnh báo giả. Trước khi dùng machine learning hoặc phân tích nâng cao, dữ liệu vật lý cơ bản phải đủ chính xác và có quan hệ nhân quả với dòng nguyên liệu cần kiểm soát.
Công nghệ giảm thất thoát nguyên liệu hiệu quả nhất khi tạo được một vòng kín: đo được vật liệu → nhìn thấy chênh lệch → xác định cơ chế gây mất → can thiệp đủ sớm → thu hồi phần còn giá trị → đo lại kết quả. Cân bằng vật chất cho biết thất thoát nằm ở đâu; cảm biến và hệ thống dữ liệu cho biết nó xảy ra khi nào; phân tích biến động giúp nhận biết nguyên nhân trước khi sản phẩm bị loại; còn hệ thống thu gom và hồi lưu xử lý phần vật liệu đã rời khỏi dòng chính.
Do đó, tiêu chí chọn giải pháp không phải số lượng cảm biến hay mức độ “thông minh” của phần mềm. Công nghệ phù hợp là công nghệ có khả năng nhận ra mức hao hụt thực tế của công đoạn, liên kết sai lệch với một hành động kỹ thuật cụ thể và chứng minh được lượng nguyên liệu thất thoát đã giảm sau khi can thiệp.
Hỏi đáp về công nghệ giảm thất thoát nguyên liệu
Có cần lắp cảm biến ở toàn bộ dây chuyền không?
Không. Điểm đo nên tập trung tại ranh giới vật chất quan trọng và nơi có khả năng phát sinh hao hụt. Lắp quá nhiều cảm biến nhưng không xác định được chúng phục vụ cân bằng vật chất hay quyết định điều khiển nào sẽ làm tăng dữ liệu mà không nhất thiết tăng khả năng phát hiện thất thoát.
SCADA hoặc MES có tự làm giảm thất thoát nguyên liệu không?
Không trực tiếp. Các hệ thống này giúp thu thập, đồng bộ và phân tích dữ liệu. Mức hao hụt chỉ giảm khi dữ liệu chỉ ra được sai lệch và dây chuyền có hành động tương ứng như điều chỉnh định lượng, sửa rò rỉ, ổn định thông số hoặc thu hồi vật liệu.
Có thể dùng AI để phát hiện hao hụt không?
Có thể, đặc biệt khi có nhiều biến quá trình và mẫu bất thường khó biểu diễn bằng một ngưỡng cố định. Tuy nhiên AI cần dữ liệu đo đáng tin cậy và một định nghĩa rõ ràng về trạng thái bình thường, hao hụt và nguyên nhân. Nếu cân bằng vật chất cơ bản chưa chính xác, mô hình phức tạp không loại bỏ được vấn đề dữ liệu đầu vào.
Nguyên liệu thu hồi có thể đưa lại toàn bộ vào sản xuất không?
Không mặc định. Tỷ lệ hồi lưu phụ thuộc đặc tính vật liệu, mức nhiễm bẩn, yêu cầu chất lượng và giới hạn của quá trình. Vật liệu chỉ nên được tái sử dụng khi có tiêu chí kỹ thuật chứng minh rằng việc hồi lưu không làm sản phẩm hoặc quá trình vượt khỏi yêu cầu cho phép.

GỬI Ý KIẾN BÌNH LUẬN
Có thể bạn quan tâm

Bài xem nhiều
