
Công nghệ tiết kiệm nguyên liệu hoạt động theo những nguyên tắc nào?
Mục lục
- Giảm lượng nguyên liệu cần dùng ngay từ khâu thiết kế
- Theo dõi dòng nguyên liệu để biết hao hụt phát sinh ở đâu
- Ổn định quá trình để nguyên liệu đầu vào trở thành sản phẩm đạt yêu cầu
- Thu hồi vật liệu trước khi phần còn giá trị trở thành chất thải cuối cùng
- Đánh giá tiết kiệm theo toàn hệ thống thay vì chỉ nhìn lượng phế liệu
Công nghệ tiết kiệm nguyên liệu hoạt động bằng cách giảm nhu cầu vật liệu từ khâu thiết kế, kiểm soát chính xác dòng nguyên liệu trong sản xuất và thu hồi phần còn giá trị để tái sử dụng. Hiệu quả phải được đánh giá bằng cân bằng vật chất, tỷ lệ hao hụt và lượng nguyên liệu tiêu hao trên một đơn vị sản phẩm.
Công nghệ tiết kiệm nguyên liệu không phải một thiết bị hay một quy trình duy nhất. Về bản chất, đó là tập hợp các giải pháp kỹ thuật nhằm tạo cùng chức năng hoặc sản lượng với lượng nguyên liệu đầu vào thấp hơn, đồng thời hạn chế việc vật liệu bị biến thành phế phẩm, chất thải hoặc tổn thất không thể thu hồi.
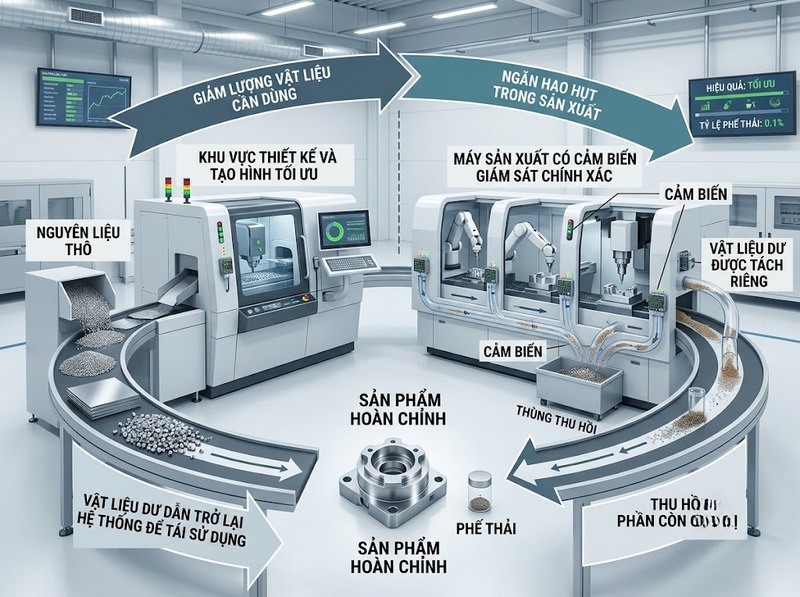
Ba nguyên tắc cốt lõi là giảm nhu cầu vật liệu ngay từ thiết kế, kiểm soát dòng nguyên liệu trong quá trình sản xuất và thu hồi phần vật liệu còn giá trị. Trình tự này rất quan trọng: tránh phát sinh hao hụt thường có giá trị hơn việc xử lý vật liệu sau khi nó đã trở thành chất thải. Cách tiếp cận này cũng phù hợp với tư duy ecodesign theo vòng đời và nguyên tắc ưu tiên phòng ngừa trước tái sử dụng, tái chế hoặc các hình thức thu hồi khác.
Giảm lượng nguyên liệu cần dùng ngay từ khâu thiết kế
Nguyên tắc đầu tiên là không chờ đến khi nguyên liệu đi vào dây chuyền mới tìm cách tiết kiệm. Nhu cầu vật liệu cần được xem xét ngay khi xác định cấu tạo, kích thước, dung sai, phương pháp gia công và yêu cầu chức năng của sản phẩm.
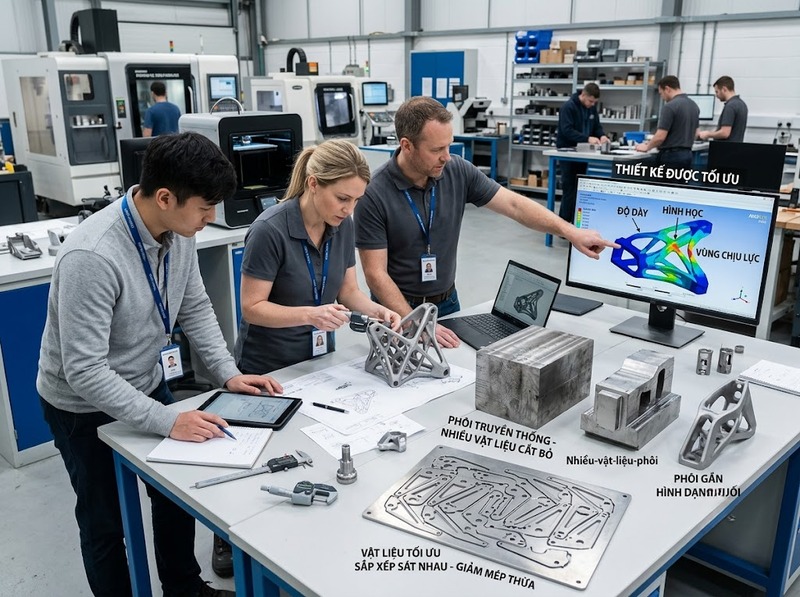
Một thiết kế sử dụng vật liệu hiệu quả phải phân biệt giữa lượng vật liệu thực sự tạo ra chức năng và lượng vật liệu chỉ xuất hiện do kết cấu dư, kích thước phôi không phù hợp, số lượng chi tiết quá nhiều hoặc yêu cầu kỹ thuật cao hơn mức cần thiết. Khi giảm được phần thứ hai mà vẫn giữ các yêu cầu về độ bền, an toàn, tuổi thọ và khả năng sử dụng, lượng nguyên liệu đầu vào giảm trước khi phát sinh bất kỳ phế liệu nào.
Ví dụ, với một chi tiết được cắt từ tấm, tiết kiệm không chỉ đến từ việc mua tấm vật liệu rẻ hơn. Thay đổi hình học chi tiết, cách bố trí trên tấm hoặc kích thước phôi có thể làm diện tích phần thừa nhỏ hơn. Trong gia công cơ khí, lựa chọn phôi gần với hình dạng sản phẩm cuối có thể giảm lượng vật liệu phải tiện, phay hoặc cắt bỏ. Với bao bì, giảm chiều dày chỉ có ý nghĩa khi bao bì vẫn đạt chức năng bảo vệ cần thiết.
ISO 14006 coi ecodesign là cách tiếp cận có hệ thống, đưa các khía cạnh môi trường vào quá trình thiết kế và phát triển trên toàn vòng đời sản phẩm. Điều này cho thấy tiết kiệm vật liệu không nên được đánh giá riêng ở một công đoạn: thay đổi làm giảm vật liệu ban đầu nhưng khiến sản phẩm nhanh hỏng hoặc khó tái chế có thể chỉ chuyển gánh nặng sang giai đoạn khác.
Vì vậy, nguyên tắc thiết kế không phải đơn giản là “dùng càng ít vật liệu càng tốt”, mà là dùng lượng vật liệu thấp nhất vẫn đáp ứng đầy đủ chức năng và các ràng buộc kỹ thuật của sản phẩm.
Theo dõi dòng nguyên liệu để biết hao hụt phát sinh ở đâu
Không thể kiểm soát tốt một loại hao hụt nếu chỉ biết tổng lượng nguyên liệu đã mua và tổng lượng thành phẩm cuối tháng. Công nghệ tiết kiệm nguyên liệu cần xác định nguyên liệu đi qua từng công đoạn như thế nào và tại đâu vật liệu rời khỏi dòng sản phẩm hữu ích.
Một cân bằng vật chất có thể được xem theo logic:
Nguyên liệu đầu vào = vật liệu trong sản phẩm vật liệu thu hồi hao hụt thay đổi tồn chứa
Cách nhìn này buộc quá trình sản xuất phải “giải trình” phần vật liệu không xuất hiện trong thành phẩm. Phần chênh lệch có thể là mép cắt, phoi, bụi, sản phẩm lỗi, nguyên liệu bám trong thiết bị, rò rỉ, bay hơi, tồn dư khi đổi mẻ hoặc vật liệu đang nằm trong hệ thống.
ISO 14051 về Material Flow Cost Accounting sử dụng đúng nguyên tắc truy vết dòng và lượng tồn vật liệu, định lượng chúng bằng các đơn vị vật lý như khối lượng hoặc thể tích, đồng thời có thể gắn chi phí với các dòng vật liệu đó. Tiêu chuẩn này được ISO rà soát và xác nhận vẫn hiện hành vào năm 2025.
Việc đo lường tạo ra khác biệt quan trọng giữa “tiết kiệm nguyên liệu” và cắt giảm theo cảm tính. Nếu một công đoạn có tỷ lệ phế liệu cao nhưng phần phế liệu được thu hồi gần như hoàn toàn, bài toán khác với một công đoạn có tỷ lệ hao hụt thấp hơn nhưng vật liệu mất hoàn toàn. Tương tự, một kilogram nguyên liệu thất thoát ở hai công đoạn cũng có thể mang chi phí khác nhau vì vật liệu ở công đoạn sau đã tích lũy thêm chi phí xử lý, năng lượng và lao động.
Các chỉ số thường cần theo dõi gồm hiệu suất sử dụng vật liệu, tỷ lệ phế phẩm, lượng nguyên liệu tiêu hao trên một đơn vị sản phẩm và tỷ lệ vật liệu được thu hồi. Không tồn tại một ngưỡng phần trăm chung có thể áp dụng cho mọi ngành; giá trị mục tiêu phải dựa trên loại vật liệu, công nghệ, yêu cầu chất lượng và đường cơ sở của chính quá trình.
Ổn định quá trình để nguyên liệu đầu vào trở thành sản phẩm đạt yêu cầu
Khi thiết kế đã hợp lý và dòng vật liệu đã được đo, nguyên tắc tiếp theo là nâng tỷ lệ nguyên liệu chuyển thành sản phẩm đạt yêu cầu ngay từ lần xử lý đầu tiên.
Hao hụt thường tăng khi quá trình dao động. Sai lệch nhiệt độ, áp suất, tốc độ, tỷ lệ phối trộn, lượng cấp liệu, vị trí cắt hoặc kích thước gia công có thể khiến sản phẩm vượt giới hạn kỹ thuật. Vật liệu lúc đó đã được đưa vào sản xuất nhưng không tạo ra thành phẩm đạt yêu cầu.
Do đó, công nghệ tiết kiệm nguyên liệu thường gắn với cảm biến, định lượng tự động, điều khiển quá trình, kiểm tra chất lượng trong công đoạn và phản hồi dữ liệu. Mục tiêu của tự động hóa ở đây không đơn thuần là làm dây chuyền chạy nhanh hơn, mà là giữ các biến quá trình trong vùng vận hành tạo ra sản phẩm phù hợp một cách ổn định.
Chẳng hạn, hệ thống cấp liệu chính xác giúp hạn chế cấp dư; kiểm soát kích thước trong quá trình gia công giúp phát hiện độ lệch trước khi hàng loạt chi tiết trở thành phế phẩm; còn kiểm soát phối trộn giúp giảm nguy cơ phải loại cả mẻ vì sai thành phần.
Điểm cần phân biệt là giảm lượng cấp liệu không tự động đồng nghĩa với tăng hiệu quả vật liệu. Nếu giảm quá mức khiến tỷ lệ sản phẩm lỗi tăng, tổng nguyên liệu tiêu hao trên mỗi sản phẩm đạt chuẩn có thể tăng thay vì giảm.
Chỉ số có ý nghĩa hơn vì thế là lượng nguyên liệu thực tế cần để tạo ra một đơn vị sản phẩm đạt yêu cầu. Khi chỉ số này giảm ổn định mà chất lượng vẫn được duy trì, việc tiết kiệm mới phản ánh cải thiện thực sự của quá trình.
Thu hồi vật liệu trước khi phần còn giá trị trở thành chất thải cuối cùng
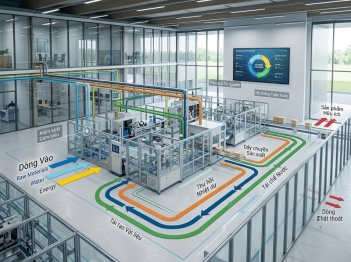
Không phải mọi phần dư đều có thể loại bỏ bằng thiết kế và kiểm soát quá trình. Một số công nghệ vốn tạo ra mép cắt, phoi, vật liệu dư khi khởi động, dung môi, nước công nghệ hoặc phụ phẩm. Khi đó, nguyên tắc tiếp theo là giữ chúng trong vòng sử dụng ở mức cao nhất có thể.
Một dòng vật liệu có thể được:
· Đưa trực tiếp trở lại cùng quá trình khi tính chất vẫn phù hợp
· Phân loại và xử lý để dùng lại
· Chuyển sang một công đoạn hoặc sản phẩm khác
· Tái chế thành nguyên liệu thứ cấp
· Chuyển sang hình thức thu hồi khác khi tái sử dụng hoặc tái chế vật liệu không khả thi
Thứ tự ưu tiên có ý nghĩa vì thu hồi không thể thay thế hoàn toàn phòng ngừa. Khung quản lý chất thải của EU đặt phòng ngừa trước chuẩn bị tái sử dụng, tái chế, các hình thức thu hồi khác và cuối cùng mới đến thải bỏ.
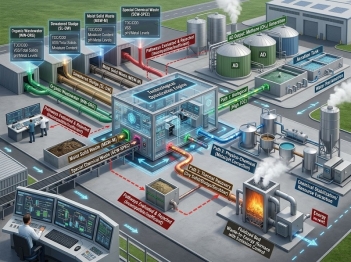
Muốn thu hồi hiệu quả, vật liệu dư thường cần được giữ sạch và tách dòng ngay từ nguồn. Khi nhiều loại vật liệu, tạp chất hoặc chất nguy hại bị trộn lẫn, khả năng đưa chúng trở lại sản xuất có thể giảm mạnh hoặc đòi hỏi thêm công đoạn phân tách. Vì vậy, thiết kế hệ thống thu gom và phân loại thực chất là một phần của công nghệ tiết kiệm nguyên liệu chứ không chỉ là công việc xử lý chất thải cuối dây chuyền.
UNIDO cũng đặt nâng cao hiệu quả tài nguyên, giảm chất thải, tái chế vật liệu và thiết kế để tránh phát sinh chất thải trong cùng định hướng sản xuất sạch hơn và kinh tế tuần hoàn.
Đánh giá tiết kiệm theo toàn hệ thống thay vì chỉ nhìn lượng phế liệu
Một giải pháp có thể làm lượng phế liệu tại một máy giảm nhưng chưa chắc làm toàn hệ thống sử dụng ít nguyên liệu hơn. Vật liệu có thể chỉ được chuyển sang một dòng tổn thất khác, tồn lại trong thiết bị hoặc phát sinh thêm hao hụt ở công đoạn kế tiếp.
Do đó, hiệu quả cần được kiểm tra bằng ít nhất ba góc nhìn: bao nhiêu nguyên liệu mới được đưa vào, bao nhiêu trở thành sản phẩm đạt chuẩn và bao nhiêu được thu hồi hoặc mất khỏi vòng sử dụng.
Một số chỉ số có thể dùng song song là:
· Suất tiêu hao nguyên liệu: lượng nguyên liệu mới sử dụng trên một đơn vị sản phẩm đạt yêu cầu
· Hiệu suất vật liệu: tỷ lệ nguyên liệu đầu vào trở thành sản phẩm hữu ích
· Tỷ lệ phế liệu: phần nguyên liệu trở thành phế phẩm hoặc dòng phụ ngoài sản phẩm chính
· Tỷ lệ thu hồi: phần vật liệu dư được đưa trở lại sử dụng thay vì trở thành tổn thất cuối cùng
Các chỉ số phải được đặt trên cùng ranh giới đo và cùng điều kiện sản xuất khi so sánh trước–sau. Nếu sản lượng, chất lượng sản phẩm hoặc tỷ lệ vật liệu tái sử dụng thay đổi nhưng ranh giới tính toán không được điều chỉnh, kết luận về mức tiết kiệm có thể sai.
Cũng cần tính đến trade-off. Thu hồi một dòng vật liệu có thể cần thêm năng lượng, nước, hóa chất, thiết bị phân tách hoặc làm suy giảm tính chất vật liệu sau nhiều vòng. Vì vậy, không phải mọi dòng phế liệu đều nên được tuần hoàn bằng mọi giá. Việc lựa chọn phương án phải đồng thời xét khả năng kỹ thuật, chất lượng đầu ra và tác động của toàn vòng đời, thay vì tối đa hóa riêng một chỉ số thu hồi.
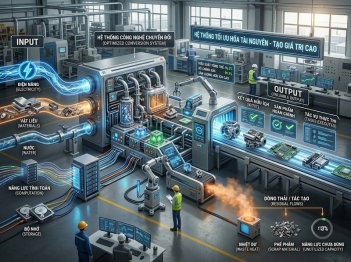
Công nghệ tiết kiệm nguyên liệu vì thế vận hành theo một chuỗi logic: tránh dùng vật liệu không cần thiết từ thiết kế → đo và xác định chính xác nơi phát sinh hao hụt → kiểm soát quá trình để tăng tỷ lệ sản phẩm đạt chuẩn → thu hồi phần vật liệu không thể tránh khỏi → đo lại hiệu quả trên toàn hệ thống.
Trong chuỗi này, thu hồi không phải điểm xuất phát mà là lớp bảo vệ sau cùng đối với phần vật liệu vẫn còn giá trị. Hiệu quả cao nhất đạt được khi doanh nghiệp đồng thời giảm nhu cầu nguyên liệu ban đầu, ngăn lỗi và thất thoát trong quá trình, rồi mới tổ chức tái sử dụng hoặc tái chế những dòng vật liệu thực sự không thể phòng ngừa.

GỬI Ý KIẾN BÌNH LUẬN
Có thể bạn quan tâm

Bài xem nhiều
