Công nghệ tái chế tại chỗ giảm nhu cầu nguyên liệu thế nào?
Mục lục
- Phế liệu được biến thành dòng nguyên liệu quay lại sản xuất
- Nhu cầu nguyên liệu mới giảm theo lượng vật liệu tái sinh đủ khả năng thay thế
- Vòng tuần hoàn ngắn giúp giảm cả nhu cầu mua mới và lượng vật liệu rời khỏi cơ sở
- Chất lượng vật liệu quyết định mức thay thế chứ không phải công suất tái chế đơn thuần
- Tỷ lệ thu hồi và tỷ lệ phối trộn tạo ra giới hạn thực tế
- Muốn biết công nghệ có thực sự giảm nguyên liệu, cần đo cân bằng vật liệu
Công nghệ tái chế tại chỗ thu hồi phế liệu phát sinh trong sản xuất, xử lý thành dòng vật liệu đủ tiêu chuẩn và đưa trở lại quy trình. Khi vật liệu tái sinh thực sự thay thế nguyên liệu mua mới, nhu cầu nguyên liệu đầu vào giảm theo lượng vật liệu thu hồi sử dụng được, nhưng mức giảm còn phụ thuộc tỷ lệ thu hồi, chất lượng và giới hạn kỹ thuật của sản phẩm.
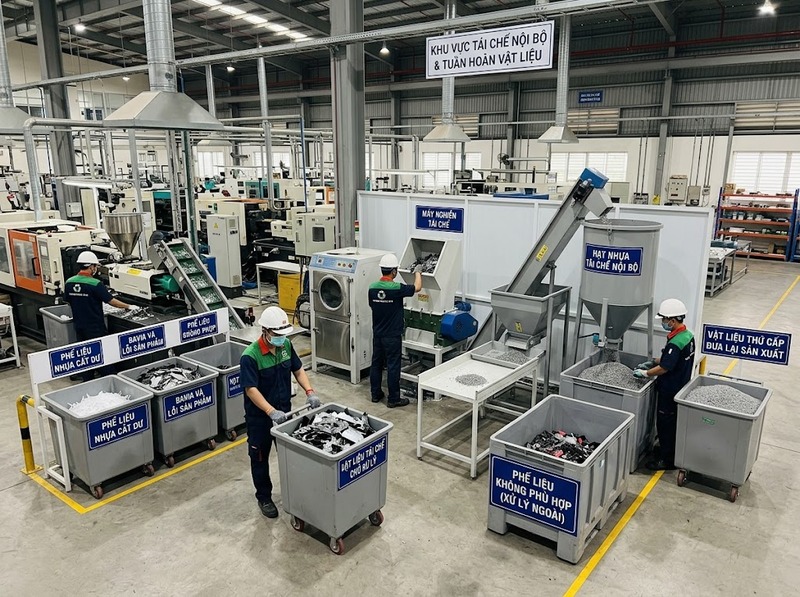
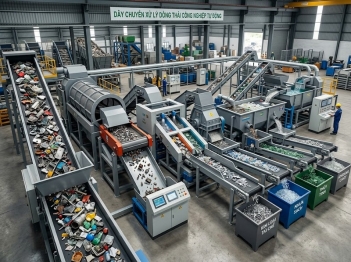
Tái chế tại chỗ làm giảm nhu cầu nguyên liệu đầu vào bằng cách tạo một dòng vật liệu thứ cấp ngay bên trong cơ sở sản xuất. Thay vì để phần cắt thừa, sản phẩm lỗi, bavia, phoi, vật liệu dư hoặc một số dòng phế liệu phù hợp rời khỏi nhà máy, doanh nghiệp thu gom, phân loại, xử lý và đưa chúng trở lại công đoạn có thể sử dụng.
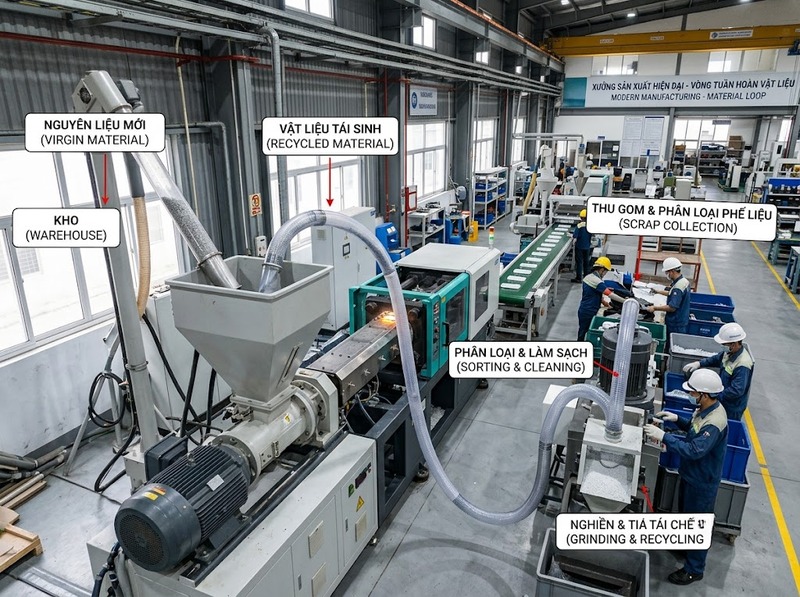
Hiệu quả cốt lõi không nằm ở việc “có tái chế” mà ở mức vật liệu tái sinh thực sự thay thế được nguyên liệu mới. Nếu 1 tấn phế liệu được thu hồi nhưng chỉ 700 kg sau xử lý đạt yêu cầu và toàn bộ 700 kg đó được đưa trở lại sản xuất, phần có khả năng trực tiếp làm giảm nhu cầu mua nguyên liệu là 700 kg, không phải toàn bộ 1 tấn phế liệu ban đầu.
Phế liệu được biến thành dòng nguyên liệu quay lại sản xuất
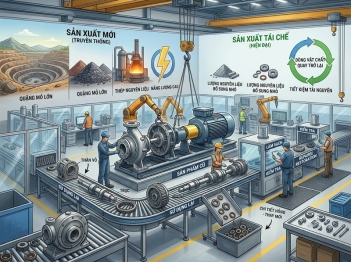
Trong một hệ thống tuyến tính, nguyên liệu đi vào sản xuất, một phần trở thành sản phẩm và phần còn lại có thể trở thành phế liệu. Nếu phế liệu bị loại bỏ hoặc chuyển ra ngoài mà không quay lại quy trình, cơ sở phải tiếp tục bổ sung nguyên liệu mới cho các chu kỳ sản xuất sau.
Tái chế tại chỗ tạo thêm một vòng tuần hoàn bên trong hệ thống:
Nguyên liệu đầu vào → sản xuất → phế liệu phù hợp → thu hồi → xử lý → kiểm tra → cấp lại cho sản xuất
Cơ chế này phù hợp với cách EPA mô tả hoạt động tái chế: vật liệu vốn có thể trở thành chất thải được thu gom, xử lý thành nguyên liệu và tiếp tục được dùng để sản xuất. EPA cũng xem việc sử dụng vật liệu thứ cấp để thay thế một phần hoặc toàn bộ vật liệu nguyên sinh là một dạng sử dụng có lợi khi vật liệu đáp ứng chức năng và yêu cầu kỹ thuật của sản phẩm.
Điểm khác biệt của tái chế tại chỗ là vòng quay vật liệu được rút ngắn. Dòng phế liệu không nhất thiết phải được vận chuyển tới một đơn vị tái chế bên ngoài rồi mua trở lại dưới dạng nguyên liệu. Khi cơ sở có đủ công nghệ xử lý và kiểm soát chất lượng, vật liệu có thể quay về sản xuất ngay trong cùng hệ thống vận hành.
Nhu cầu nguyên liệu mới giảm theo lượng vật liệu tái sinh đủ khả năng thay thế
Có thể nhìn cơ chế giảm nguyên liệu bằng cân bằng khối lượng đơn giản:
Nguyên liệu mới cần mua = Tổng nhu cầu vật liệu của sản xuất − Lượng vật liệu tái sinh được chấp nhận để thay thế
Giả sử một công đoạn cần 10.000 kg vật liệu trong một kỳ sản xuất. Nếu hệ thống tái chế tại chỗ cung cấp được 1.500 kg vật liệu tái sinh đạt yêu cầu và lượng này được dùng thay thế trực tiếp, nhu cầu nguyên liệu mới còn khoảng 8.500 kg.
Tuy nhiên, lượng phế liệu phát sinh không thể được đồng nhất với lượng nguyên liệu tiết kiệm. Nếu 2.000 kg phế liệu được thu gom nhưng quá trình phân loại và xử lý chỉ tạo ra 1.500 kg vật liệu đạt chuẩn, mức thay thế tối đa từ dòng này chỉ là 1.500 kg trước khi xét thêm giới hạn phối trộn hoặc yêu cầu chất lượng.
Có thể biểu diễn gần đúng:
Lượng thay thế = Phế liệu thu gom × Tỷ lệ thu hồi sau xử lý × Tỷ lệ vật liệu tái sinh được phép đưa trở lại
Ví dụ, 1.000 kg phế liệu với tỷ lệ thu hồi 90% tạo ra 900 kg vật liệu sử dụng được. Nếu công thức sản xuất tại công đoạn đó chỉ cho phép vật liệu tái sinh chiếm 50% lượng cấp liệu tương ứng, không thể mặc định toàn bộ 900 kg đều thay thế ngay nguyên liệu mới trong cùng mẻ sản xuất. Phần chưa dùng vẫn cần được quản lý như tồn kho vật liệu tái sinh hoặc chuyển sang ứng dụng phù hợp khác.
Vì vậy, chỉ số cần theo dõi không phải riêng lượng phế liệu thu gom mà là khối lượng vật liệu tái sinh đã thực sự được tiêu thụ để thay thế nguyên liệu mua ngoài.
Vòng tuần hoàn ngắn giúp giảm cả nhu cầu mua mới và lượng vật liệu rời khỏi cơ sở
Khi phế liệu quay lại sản xuất, cùng một đơn vị vật liệu có thể tạo giá trị qua nhiều bước thay vì chỉ được sử dụng một lần rồi rời khỏi hệ thống. Điều này làm thay đổi hai dòng vật chất cùng lúc: giảm lượng nguyên liệu mới đi vào và giảm lượng phế liệu phải chuyển sang xử lý bên ngoài hoặc thải bỏ.
Giả sử một cơ sở cần 100 đơn vị vật liệu cho mỗi chu kỳ và sau sản xuất phát sinh 10 đơn vị phế liệu có khả năng tái chế. Nếu 8 đơn vị được xử lý thành công và dùng lại ở chu kỳ sau, cơ sở chỉ cần bổ sung 92 đơn vị mới để trở lại mức 100 đơn vị đầu vào, với giả định sản lượng và các điều kiện khác không đổi.
Tác động này tiếp tục ở các chu kỳ sau miễn là vẫn còn dòng vật liệu đủ chất lượng để thu hồi. Tuy nhiên, đây không phải một vòng tuần hoàn hoàn hảo: luôn có thể tồn tại hao hụt khi thu gom, tạp chất, vật liệu không đạt sau xử lý hoặc suy giảm tính chất khiến một phần dòng vật liệu không thể quay lại.
Bởi vậy, “khép kín” trong vận hành không đồng nghĩa với không cần nguyên liệu mới. Một hệ thống thực tế thường vẫn phải bổ sung nguyên liệu để bù hao hụt và duy trì các thuộc tính kỹ thuật mà vật liệu tái sinh không thể đáp ứng một mình.
Chất lượng vật liệu quyết định mức thay thế chứ không phải công suất tái chế đơn thuần
Một dây chuyền có thể xử lý lượng phế liệu lớn nhưng vẫn không làm giảm tương ứng lượng nguyên liệu mua mới nếu vật liệu sau xử lý không đạt yêu cầu của công đoạn tiếp theo.
Để vật liệu tái sinh trở thành nguyên liệu đầu vào thực sự, nó thường phải đáp ứng các tiêu chí liên quan đến loại vật liệu và sản phẩm, chẳng hạn độ sạch, thành phần, kích thước, độ ẩm, tính chất cơ học, độ ổn định nhiệt hoặc mức nhiễm tạp. Tiêu chí cụ thể thay đổi theo vật liệu và quy trình sản xuất.
ISO 14021 xác định recycled content theo tỷ lệ khối lượng của vật liệu tái chế trong sản phẩm, đồng thời phân biệt vật liệu được thu hồi từ dòng chất thải sản xuất với trường hợp rework, regrind hoặc scrap được thu hồi ngay trong chính quy trình đã tạo ra chúng. Sự phân biệt này quan trọng khi doanh nghiệp muốn báo cáo hoặc công bố hàm lượng tái chế: việc nội bộ tái sử dụng phế liệu có thể mang lại lợi ích vật chất nhưng không mặc nhiên được tính giống mọi dạng recycled content theo một tiêu chuẩn công bố môi trường.
Về vận hành, mục tiêu trước tiên vẫn là khả năng thay thế nguyên liệu. Nếu vật liệu thu hồi không đạt specification, đưa nó trở lại chỉ để tăng tỷ lệ tái sử dụng có thể làm tăng phế phẩm, tái gia công hoặc tiêu hao vật liệu ở bước sau. Khi đó, lợi ích giảm nguyên liệu đầu vào có thể bị triệt tiêu một phần.
Tỷ lệ thu hồi và tỷ lệ phối trộn tạo ra giới hạn thực tế
Hai giới hạn quan trọng của tái chế tại chỗ là bao nhiêu phế liệu có thể biến thành vật liệu dùng được và bao nhiêu vật liệu tái sinh có thể đưa trở lại sản phẩm.
Tỷ lệ thu hồi phản ánh hao hụt trong quá trình phân loại và xử lý. Tạp chất, bụi, vật liệu trộn lẫn, phần cháy hỏng hoặc thành phần không phù hợp có thể phải loại ra. Vì vậy, 100 kg phế liệu đầu vào không có nghĩa sẽ tạo được 100 kg nguyên liệu tái sinh.
Tỷ lệ phối trộn lại phụ thuộc yêu cầu của sản phẩm và khả năng duy trì tính chất vật liệu. Một số dòng phế liệu sạch, đồng nhất và được kiểm soát ngay tại nguồn có thể dễ quay lại quy trình hơn dòng phế liệu hỗn hợp. Ngược lại, sản phẩm có yêu cầu cao về thành phần, bề mặt, màu sắc, độ bền hoặc độ tinh khiết có thể cần duy trì tỷ lệ nguyên liệu mới đáng kể.
Điều này tạo ra một trade-off rõ ràng: tăng tỷ lệ vật liệu tái sinh có thể tiếp tục giảm lượng nguyên liệu mới, nhưng chỉ đến điểm mà chất lượng và độ ổn định của sản phẩm vẫn đáp ứng specification. Tỷ lệ cao nhất về mặt thiết bị không nhất thiết là tỷ lệ tối ưu về mặt sản xuất.
Muốn biết công nghệ có thực sự giảm nguyên liệu, cần đo cân bằng vật liệu
Đánh giá hiệu quả nên bắt đầu từ dữ liệu khối lượng thay vì chỉ từ tỷ lệ phế liệu “được tái chế”. EPA cũng nhấn mạnh việc đo lường dòng vật liệu để xác định cơ hội cải thiện trong quản lý vật liệu.
Một cơ sở có thể theo dõi ít nhất bốn đại lượng trong cùng một khoảng thời gian:
· Khối lượng nguyên liệu mới đưa vào sản xuất
· Khối lượng phế liệu phù hợp được thu gom
· Khối lượng vật liệu đạt chuẩn sau tái chế
· Khối lượng vật liệu tái sinh thực tế quay lại thay thế nguyên liệu đầu vào
Từ đó có thể tính:
Hiệu suất thu hồi = Khối lượng vật liệu tái sinh đạt chuẩn / Khối lượng phế liệu đưa vào tái chế
và:
Tỷ lệ thay thế nguyên liệu = Khối lượng vật liệu tái sinh thực tế sử dụng / Tổng lượng vật liệu cấp cho công đoạn
Ví dụ, nếu 2.000 kg phế liệu tạo được 1.700 kg vật liệu đạt chuẩn thì hiệu suất thu hồi là 85%. Nếu trong kỳ đó tổng lượng vật liệu cấp cho sản xuất là 20.000 kg và 1.500 kg đến từ dòng tái sinh, tỷ lệ thay thế thực tế là 7,5%. Phần 200 kg vật liệu tái sinh còn lại không nên được tính là nguyên liệu đã tiết kiệm cho đến khi nó thực sự được sử dụng thay thế.
Cách đo này cũng tách được hai nguyên nhân gây hiệu quả thấp. Nếu hiệu suất thu hồi thấp, vấn đề nằm nhiều ở phân loại hoặc công nghệ xử lý. Nếu vật liệu đạt chuẩn nhiều nhưng tỷ lệ thay thế vẫn thấp, giới hạn có thể nằm ở công thức sản phẩm, khả năng phối trộn, nhu cầu của công đoạn hoặc quản lý dòng vật liệu.
Công nghệ tái chế tại chỗ giảm nhu cầu nguyên liệu đầu vào khi biến phế liệu sản xuất thành một nguồn nguyên liệu thứ cấp có thể sử dụng ngay trong cơ sở. Mức giảm thực tế không bằng lượng phế liệu phát sinh mà bằng lượng vật liệu sau thu hồi, xử lý và kiểm soát chất lượng thực sự thay thế được nguyên liệu mua mới.
Do đó, một hệ thống hiệu quả cần đồng thời kiểm soát chất lượng phế liệu tại nguồn, tỷ lệ thu hồi, specification của vật liệu tái sinh và tỷ lệ thay thế trong công đoạn sản xuất. Khi bốn yếu tố này được đo bằng cân bằng vật liệu, doanh nghiệp có thể xác định chính xác công nghệ tái chế tại chỗ đang giảm bao nhiêu nguyên liệu đầu vào thay vì chỉ ghi nhận bao nhiêu phế liệu đã được đưa qua thiết bị tái chế.

GỬI Ý KIẾN BÌNH LUẬN
Có thể bạn quan tâm
Bài xem nhiều